Máy dừng nhưng không rõ lý do, sản lượng ghi tay cuối ca bị lệch, còn lịch bảo trì vẫn dựa vào kinh nghiệm. Thu thập dữ liệu máy móc giúp doanh nghiệp từng bước giải quyết những khoảng trống đó bằng số liệu có thể kiểm tra. Tuy nhiên, bắt đầu từ đâu khi trong xưởng có cả máy mới lẫn máy cũ, nhiều hãng PLC và ngân sách hạn chế?
Bài viết này giúp bạn xác định cần lấy dữ liệu gì, lấy từ đâu và triển khai kết nối như thế nào với chi phí hợp lý.
I. Thu thập dữ liệu máy móc là gì?
Thu thập dữ liệu máy móc là quá trình tự động lấy dữ liệu vận hành từ PLC, cảm biến, biến tần hoặc thiết bị đo, rồi đưa về hệ thống lưu trữ và hiển thị tập trung.
Trong nhà máy, hoạt động này còn gọi là machine data collection. Ví dụ, hệ thống đọc số đếm sản phẩm từ PLC, trạng thái lỗi từ biến tần và điện năng từ đồng hồ đo để tổng hợp theo máy, ca hoặc đơn hàng.
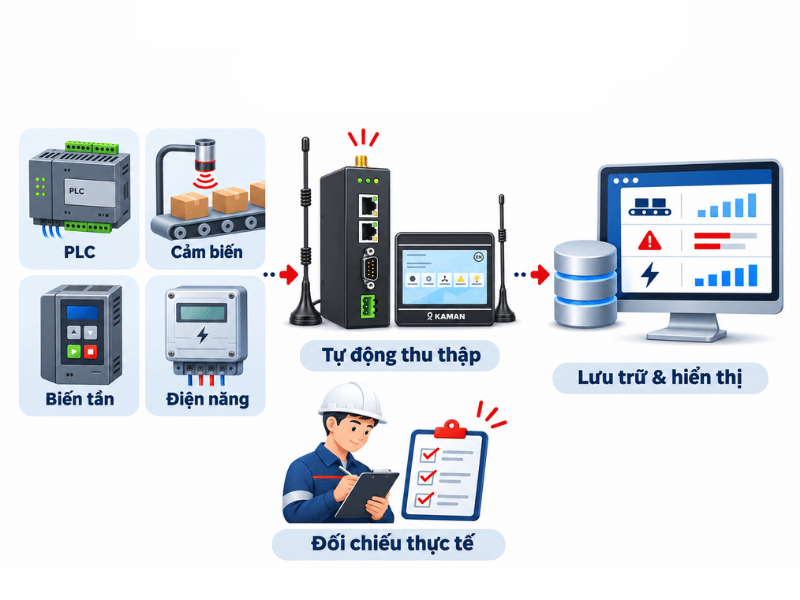
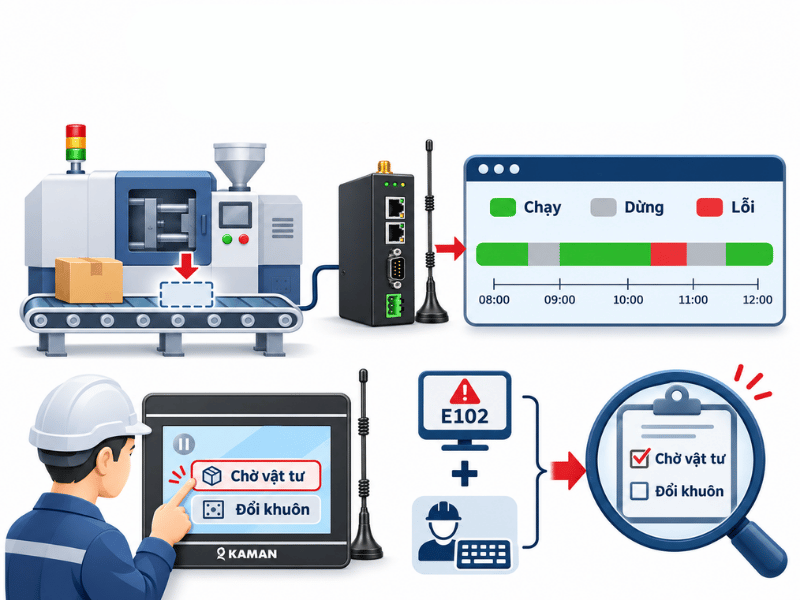
Ghi chép bằng giấy, Excel phụ thuộc thời điểm và người nhập; các lần dừng ngắn dễ bị bỏ sót. Thu thập tự động ghi nhận thường xuyên hơn theo cấu hình. Tuy vậy, dữ liệu vẫn cần được đối chiếu thực tế và bổ sung thông tin con người nắm rõ, như lý do chờ vật tư hoặc đổi khuôn.
II. Vì sao nhà máy cần thu thập dữ liệu máy móc?
1.Biết thời gian chạy, dừng và nguyên nhân dừng máy
Lịch sử trạng thái cho biết máy dừng lúc nào, bao lâu và lặp lại mấy lần. Muốn biết nguyên nhân, cần kết hợp mã lỗi, điều kiện công nghệ hoặc lựa chọn lý do từ người vận hành. Một tín hiệu “Stop” chưa đủ kết luận máy bị hỏng.
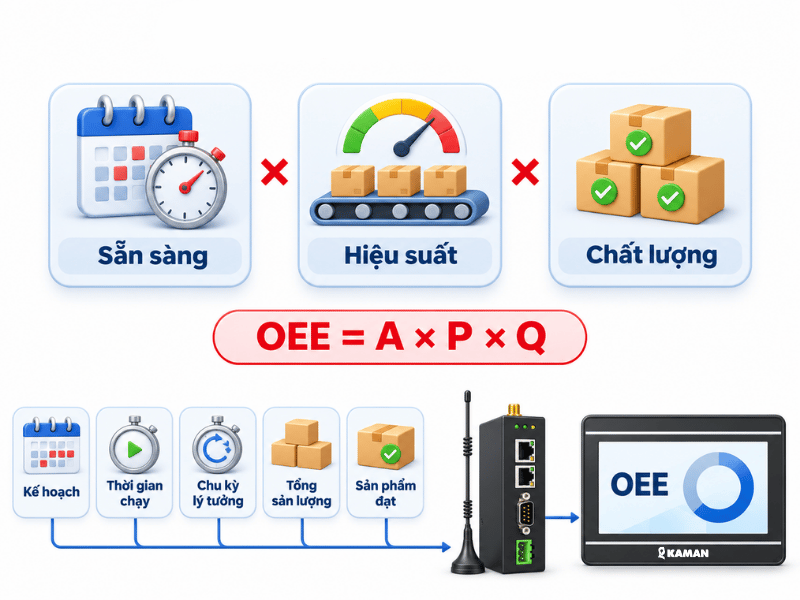
2.Tính được OEE thực tế thay vì ước lượng
OEE bằng mức độ sẵn sàng × hiệu suất tốc độ × tỷ lệ chất lượng. Cần đủ thời gian sản xuất kế hoạch, thời gian chạy, chu kỳ lý tưởng, tổng sản lượng và số sản phẩm đạt. Chỉ đếm sản phẩm hoặc thời gian bật nguồn chưa đủ tính đúng OEE.
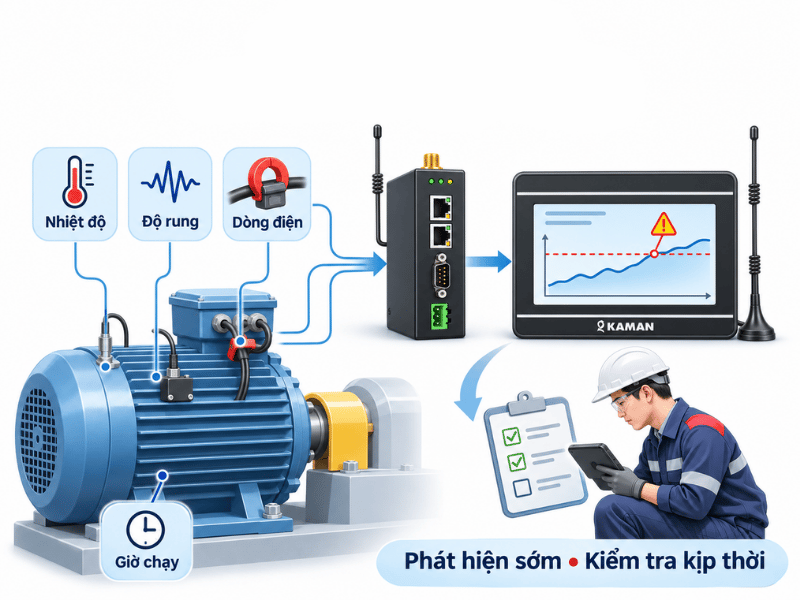
3.Chuyển từ bảo trì sự cố sang bảo trì theo tình trạng
Dữ liệu nhiệt độ, rung, dòng điện hoặc số giờ chạy giúp nhận ra thay đổi bất thường để kiểm tra sớm. Ngưỡng đánh giá cần phù hợp từng máy và tải vận hành; có dữ liệu chưa đồng nghĩa dự đoán chính xác thời điểm hỏng.
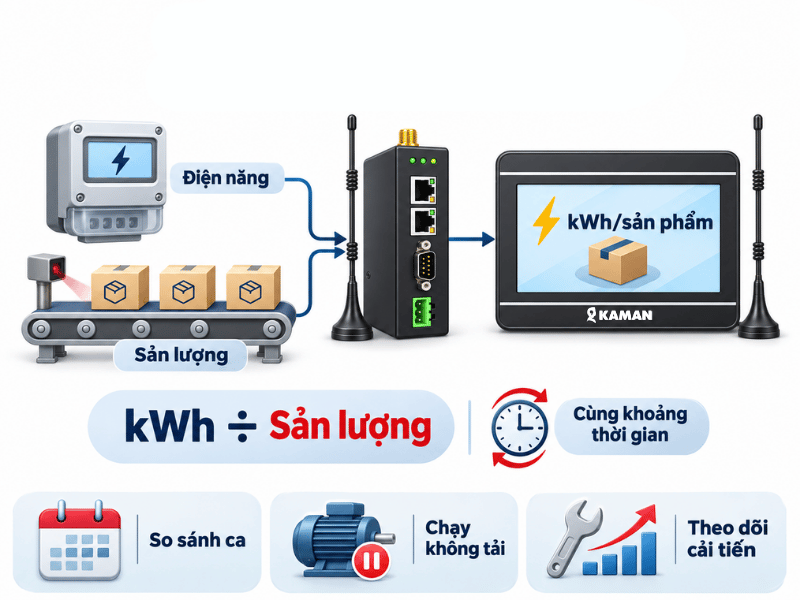
4.Kiểm soát điện năng trên mỗi sản phẩm
Ghép điện năng tiêu thụ với sản lượng cùng khoảng thời gian giúp tính kWh/sản phẩm. Nhờ đó, quản lý có thể so sánh giữa ca, phát hiện chạy không tải và theo dõi hiệu quả cải tiến. Chỉ số này phản ánh phần điện năng, chưa phải toàn bộ chi phí sản xuất.
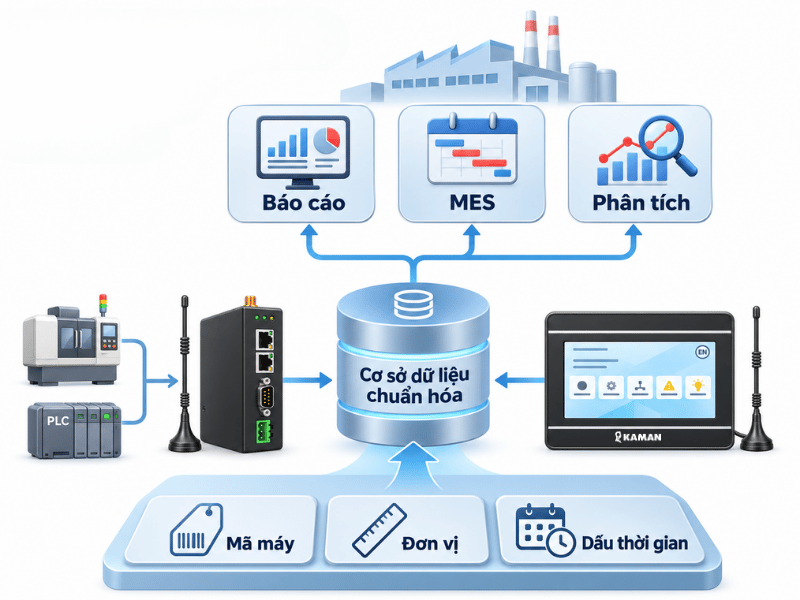
5.Tạo nền tảng cho số hóa nhà máy
Dữ liệu có mã máy, đơn vị và dấu thời gian thống nhất thuận lợi hơn khi kết nối báo cáo sản xuất, MES hoặc hệ thống phân tích. Đây là nền móng cho chuyển đổi số và Industry 4.0.
III. Những loại dữ liệu máy móc cần thu thập
Danh sách tín hiệu nên xuất phát từ quyết định cần đưa ra. Bảng dưới đây gợi ý các nhóm dữ liệu thường dùng:
| Nhóm dữ liệu | Ví dụ | Mục đích sử dụng |
| Trạng thái máy | Chạy, dừng, lỗi, chờ vật tư | Tính thời gian hoạt động, phân tích dừng máy |
| Sản lượng | Tổng số đếm, sản phẩm đạt/lỗi, thời gian chu kỳ | Theo dõi tiến độ, tính hiệu suất và chất lượng |
| Thông số quá trình | Nhiệt độ, áp suất, tốc độ, dòng điện | Kiểm tra điều kiện vận hành, phát hiện lệch thông số |
| Cảnh báo và mã lỗi | Quá nhiệt, quá tải, mất tín hiệu | Truy vết sự cố, ưu tiên kiểm tra |
| Năng lượng | Điện năng kWh, công suất kW | Phân bổ tiêu thụ, tính điện năng trên sản phẩm |
Mỗi tín hiệu cần có nguồn lấy, địa chỉ đọc, kiểu dữ liệu, đơn vị và chu kỳ cập nhật. Ví dụ, giá trị nhiệt độ đọc được là 650 có thể tương ứng 65,0°C nếu thiết bị dùng hệ số chia 10.
Thông tin mã hàng, ca làm việc và thời gian sản xuất kế hoạch có thể cần nhập bổ sung từ HMI hoặc phần mềm. Chỉ thu thập dữ liệu phục vụ bài toán cụ thể; lấy toàn bộ thanh ghi thường làm tăng công cấu hình và khó kiểm soát chất lượng.
IV. Dữ liệu được lấy từ đâu? Các phương pháp phổ biến
1. Đọc trực tiếp từ PLC hoặc HMI
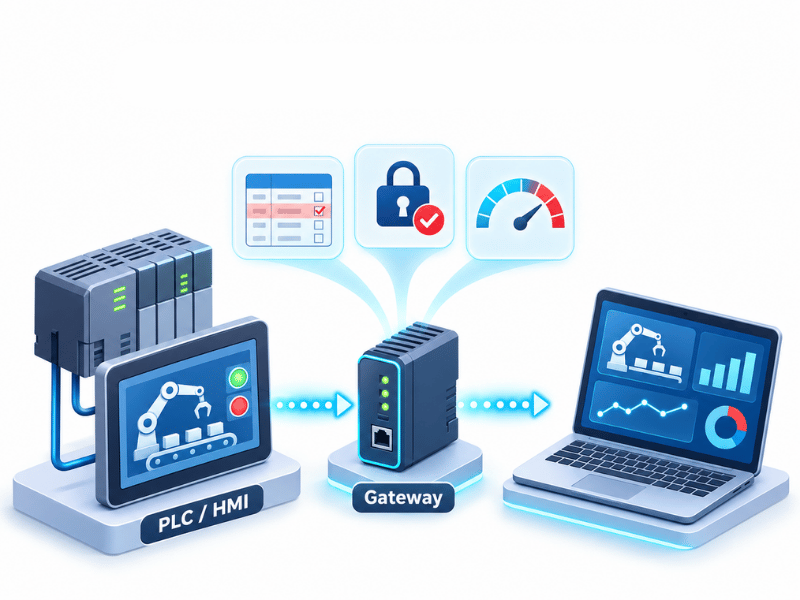
Với máy đã có PLC và tài liệu chương trình, tận dụng dữ liệu sẵn có thường thuận lợi. Gateway hoặc phần mềm có thể đọc qua Modbus TCP, S7, EtherNet/IP hay driver riêng, tùy model và cấu hình.
Trước khi thu thập dữ liệu từ PLC, cần kiểm tra địa chỉ biến, quyền truy cập và tải truyền thông. Có cổng Ethernet chưa đảm bảo đọc được dữ liệu. HMI cũng chỉ là nguồn khi hỗ trợ xuất dữ liệu hoặc giao tiếp phù hợp. Tham khảo các dòng PLC Siemens và PLC Xinje.
2. Bổ sung cảm biến cho máy cũ
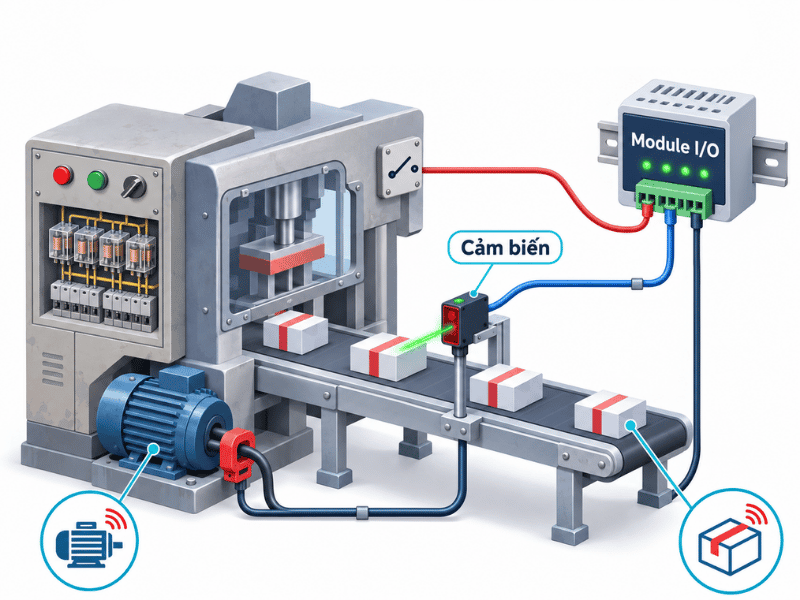
Máy relay hoặc máy không có cổng truyền thông có thể gắn cảm biến đếm, lấy tiếp điểm trạng thái hoặc đo dòng điện. Tín hiệu được đưa vào module I/O hay bộ thu thập tương thích.
Cần thử thực tế để tránh nhầm “có điện” với “đang sản xuất”. Chẳng hạn, động cơ vẫn chạy trong lúc máy chờ nguyên liệu thì tín hiệu dòng điện chưa phản ánh chính xác thời gian tạo ra sản phẩm.
3. Đọc từ biến tần và đồng hồ đo điện
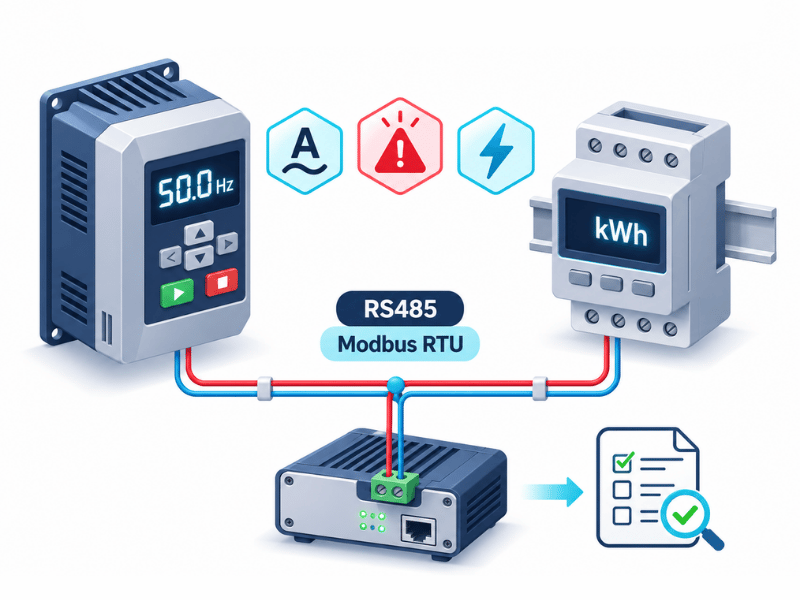
Nhiều thiết bị hỗ trợ Modbus RTU trên RS485 để đọc tần số, dòng điện, mã lỗi hoặc kWh. Cần đúng sơ đồ thanh ghi, địa chỉ thiết bị, baud rate và parity.
RS485 là chuẩn giao tiếp điện; không phải mọi cổng RS485 đều sử dụng Modbus RTU. Vì vậy, phải kiểm tra tài liệu thiết bị trước khi chọn bộ kết nối.
4. Dùng gateway hoặc IoT Box để gom dữ liệu
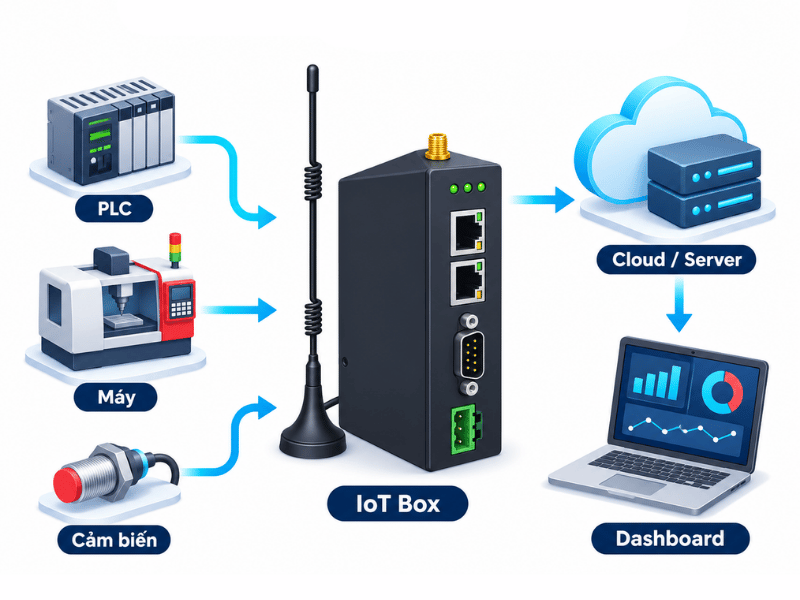
IoT Box làm trung gian giữa thiết bị và hệ thống lưu trữ. Khả năng gom nhiều máy, chuyển giao thức hay gửi lên server phụ thuộc driver và phần mềm.
Khi chọn thiết bị IoT, hãy kiểm tra số kết nối, chu kỳ đọc, cơ chế lưu đệm và cách xuất dữ liệu.
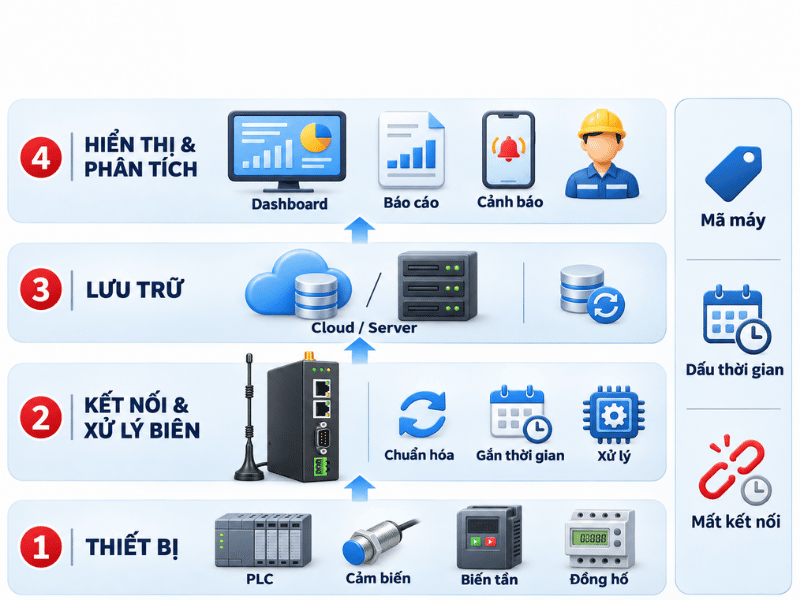
Luồng dữ liệu điển hình: dữ liệu từ PLC/cảm biến tại máy được gateway thu nhận, truyền tới cloud hoặc server, sau đó hiển thị trên dashboard.
V. Mô hình một hệ thống thu thập dữ liệu máy móc
Một hệ thống thu thập dữ liệu máy móc có thể chia thành bốn lớp:
- Lớp thiết bị: PLC, cảm biến, biến tần, đồng hồ đo tạo ra dữ liệu gốc. Chất lượng tín hiệu ở lớp này quyết định độ tin cậy của các báo cáo phía sau.
- Lớp kết nối và xử lý tại biên: Gateway đọc dữ liệu, chuẩn hóa đơn vị, gắn thời gian và xử lý tại chỗ khi phần mềm hỗ trợ. Nếu cần lưu đệm khi mất mạng, phải kiểm tra dung lượng và cơ chế gửi bù.
- Lớp lưu trữ: Cloud hoặc server nội bộ lưu lịch sử theo thời gian. Cần xác định thời hạn giữ dữ liệu, sao lưu và quyền xuất dữ liệu trước khi triển khai.
- Lớp hiển thị và phân tích: Dashboard, báo cáo theo ca và cảnh báo trên điện thoại giúp người phụ trách sử dụng số liệu. Mỗi cảnh báo nên có người nhận và cách xử lý rõ ràng.
Các lớp cần thống nhất mã máy, dấu thời gian và cách nhận biết mất kết nối, để dữ liệu cũ không bị hiểu là trạng thái hiện tại.
VI. 5 bước triển khai thu thập dữ liệu máy móc cho SME
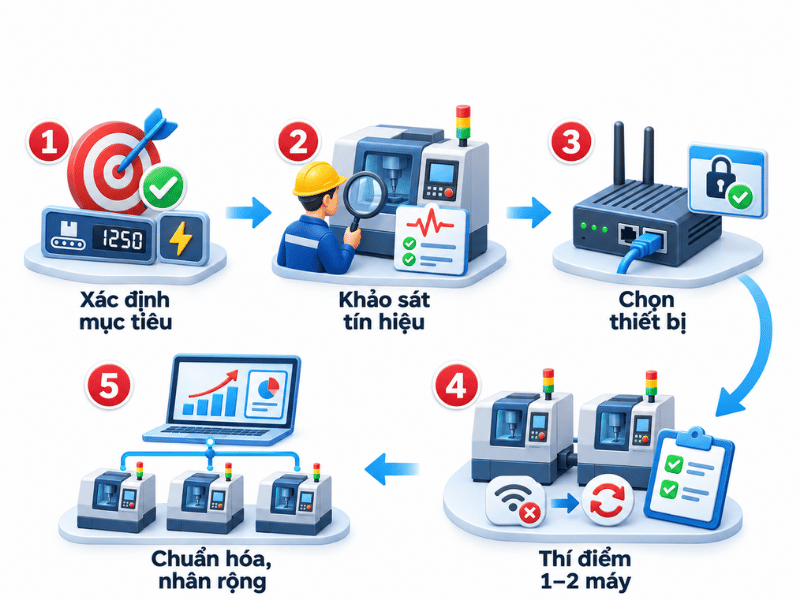
Bước 1: Xác định bài toán cần giải
Chọn một mục tiêu như ghi nhận dừng máy, tính OEE hoặc đo điện năng. Đặt tiêu chí nghiệm thu cụ thể: số đếm khớp đối soát cuối ca, thời gian dừng khớp kiểm tra thực tế hoặc báo cáo được lập tự động.
Bước 2: Khảo sát máy và lập danh sách tín hiệu
Ghi model PLC, cổng truyền thông, tài liệu thanh ghi và quyền truy cập. Với từng tín hiệu, xác định ý nghĩa, đơn vị, tần suất lấy và cách kiểm chứng.
Sự kiện ngắn cần bộ đếm hoặc chốt trạng thái tại máy để tránh bỏ sót giữa hai lần đọc.
Bước 3: Chọn phần cứng và giao thức
Đối chiếu số máy, số biến, tốc độ cập nhật và môi trường lắp đặt. Kiểm tra driver bằng model thực tế; đồng thời tính chi phí cảm biến, dây mạng, cấu hình, nền tảng và vận hành.
Ưu tiên quyền đọc khi chỉ cần lấy dữ liệu.
Bước 4: Thí điểm trên 1–2 máy
Chạy thử qua đủ tình huống: sản xuất, đổi mã hàng, dừng máy, mất mạng và khởi động lại. Đối chiếu sản lượng, thời gian, mã lỗi với thực tế; kiểm tra bộ đếm bị reset hoặc bản ghi trùng trước khi nghiệm thu.
Bước 5: Nhân rộng và chuẩn hóa báo cáo
Chốt quy tắc đặt tên, phân loại dừng và công thức tính chỉ số. Nhân rộng theo nhóm máy tương đồng, phân công người xem báo cáo và đào tạo vận hành. Dashboard cần dẫn đến hành động cải tiến cụ thể.
Sai lầm thường gặp: Thu thập quá nhiều biến nhưng thiếu mục tiêu; không giao người sử dụng dashboard; chọn nền tảng khó xuất dữ liệu hoặc mở rộng. Hãy thử khả năng xuất lịch sử ngay trong giai đoạn thí điểm.
Thu thập dữ liệu máy móc nên bắt đầu nhỏ, lấy đúng tín hiệu và kiểm chứng trước khi nhân rộng. Một hệ thống hữu ích cần giúp người quản lý ra quyết định. Liên hệ ngay với Tự động hoá toàn cầu để cùng xác định dữ liệu và phương án kết nối phù hợp cho xưởng.
 Zalo Miền Bắc