Cuối ca mới phát hiện dây chuyền thiếu sản lượng, nhưng không biết hụt từ trạm gia công, lắp ráp hay đóng gói: đây là tình huống quen thuộc ở nhiều nhà máy. Số hóa dây chuyền sản xuất giúp ghi nhận hoạt động của từng trạm và kết nối thành bức tranh vận hành chung. Người quản lý có thể theo dõi tiến độ ngay trong ca, tìm nguyên nhân chậm và phối hợp xử lý sớm hơn.
Bài viết dưới đây giải thích hệ thống cần những thành phần nào và lộ trình triển khai từ máy cũ đến dashboard.
I. Số hóa dây chuyền sản xuất là gì?
1. Chuyển hoạt động của từng trạm thành dữ liệu số
Số hóa dây chuyền sản xuất là quá trình chuyển trạng thái chạy/dừng, sản lượng và thông số vận hành của các trạm thành dữ liệu có thể thu thập, lưu trữ và phân tích. Dữ liệu được lấy tự động từ PLC, cảm biến hoặc thiết bị đo, sau đó đưa về phần mềm giám sát.
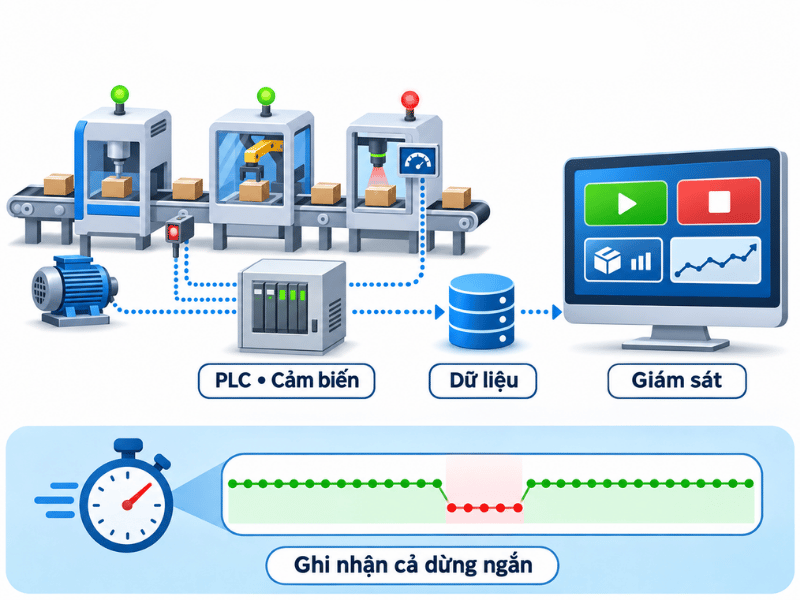
“Theo thời gian thực” trong giám sát nghĩa là thông tin được cập nhật đủ nhanh cho nhu cầu vận hành. Chu kỳ cập nhật cần thiết kế theo tốc độ line; chỉ đọc trạng thái mỗi vài giây có thể bỏ sót những lần dừng ngắn.
2. Phân biệt số hóa, ứng dụng số và chuyển đổi số
Ba khái niệm này liên quan với nhau nhưng khác về phạm vi:
| Khái niệm | Phạm vi | Ví dụ trong nhà máy |
| Số hóa — digitization | Chuyển thông tin sang dạng số | Ghi nhận số đếm sản phẩm, thay sổ giấy bằng dữ liệu điện tử |
| Ứng dụng số — digitalization | Dùng dữ liệu và công nghệ để cải tiến quy trình | Tự động lập báo cáo ca, cảnh báo chậm tiến độ |
| Chuyển đổi số | Thay đổi cách quản trị, phối hợp và tạo giá trị | Liên kết kế hoạch, sản xuất, chất lượng và bảo trì |
Cách phân biệt này tham khảo tài liệu của SAP. Trong thực tế, cụm từ “số hóa dây chuyền” thường được dùng rộng hơn việc chuyển thông tin sang dạng số, bao gồm cả ứng dụng dữ liệu vào vận hành.
3. Số hóa một máy khác gì số hóa cả dây chuyền?
Một máy được kết nối cho biết hiệu quả của riêng máy đó. Với cả line, dữ liệu cần thống nhất mã trạm, mốc thời gian và lệnh sản xuất để đối chiếu nhịp chạy, bán thành phẩm đang chờ (WIP) và điểm nghẽn giữa các công đoạn.
Ví dụ, trạm đóng gói chạy chậm có thể do chính thiết bị hoặc do thiếu sản phẩm từ công đoạn trước. Chỉ theo dõi riêng máy đóng gói chưa đủ để phân biệt hai nguyên nhân này.
II. Dấu hiệu dây chuyền của bạn cần được số hóa
Hãy đối chiếu những tình huống sau với hoạt động tại xưởng:
- Báo cáo sản lượng vẫn ghi tay. Nhân sự phải tổng hợp nhiều biểu mẫu; khi có số liệu đầy đủ, ca sản xuất đã kết thúc và cơ hội xử lý trong ca bị bỏ lỡ.
- Không biết trạm nào là điểm nghẽn. Có công đoạn tồn nhiều bán thành phẩm, công đoạn khác chờ việc nhưng chưa có dữ liệu để giải thích sự mất cân đối.
- Dừng máy không rõ nguyên nhân. Nhà máy biết máy từng dừng, nhưng thiếu thời điểm bắt đầu, thời lượng và phân loại như thiếu vật tư, đổi mã hay sự cố thiết bị.
- Khó truy lại lô hàng lỗi. Khi phát hiện sản phẩm không đạt, việc xác định trạm xử lý, ca sản xuất và thông số liên quan mất nhiều thời gian.
- Quản lý phải xuống xưởng mới nắm được tình hình. Thông tin tiến độ phụ thuộc vào gọi điện, nhắn tin hoặc hỏi trực tiếp từng tổ trưởng.
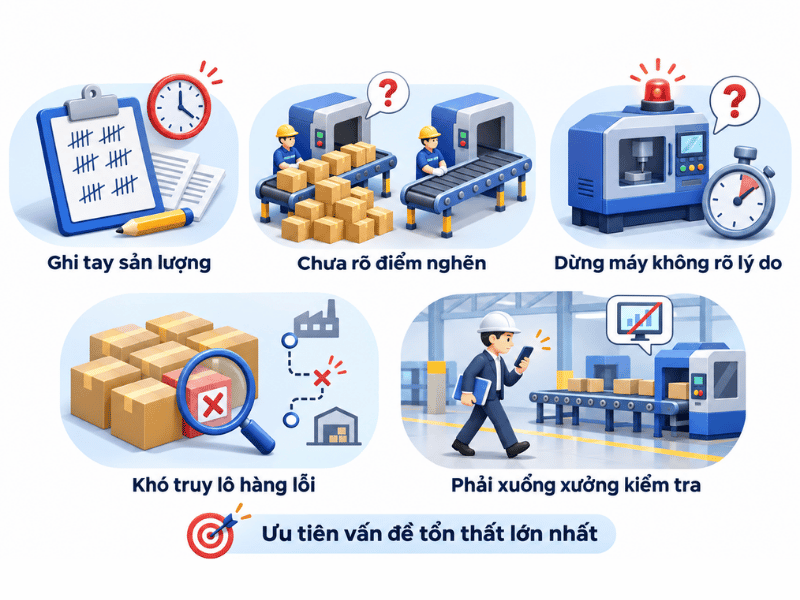
Nếu nhiều dấu hiệu cùng xuất hiện, doanh nghiệp nên xác định vấn đề gây tổn thất lớn nhất để chọn phạm vi giám sát dây chuyền sản xuất đầu tiên. Chẳng hạn, khi sản lượng thường xuyên hụt nhưng chưa rõ nguyên nhân, có thể ưu tiên đo đầu ra và thời gian dừng ở các trạm quan trọng.
III. Lợi ích của số hóa dây chuyền sản xuất
Giá trị của số hóa sản xuất đến từ việc dùng dữ liệu để phát hiện tổn thất và tổ chức cải tiến.
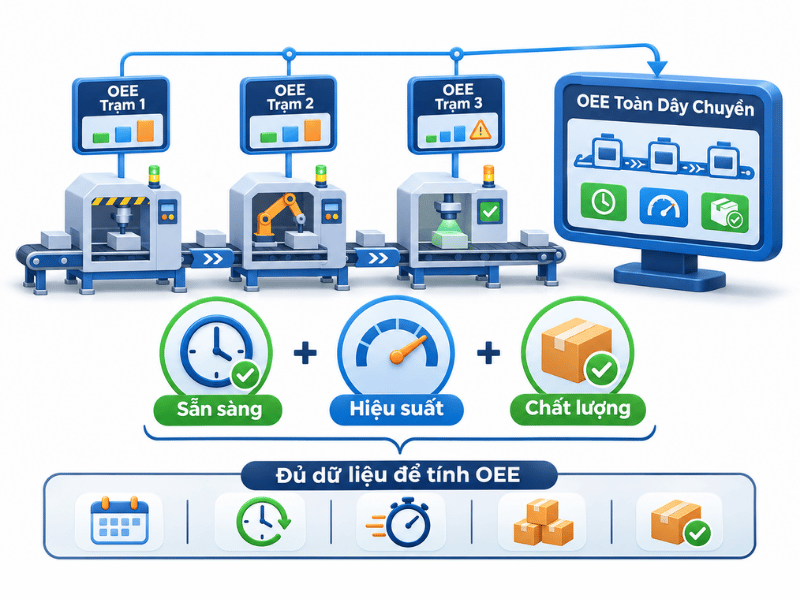
* Theo dõi OEE theo trạm và toàn line
OEE kết hợp ba yếu tố: mức sẵn sàng, hiệu suất tốc độ và chất lượng. Để tính đúng, cần đủ thời gian sản xuất kế hoạch, thời gian chạy, chu kỳ lý tưởng, tổng sản lượng và sản phẩm đạt. Chỉ có số đếm hoặc tín hiệu chạy/dừng chưa đủ để xác định đầy đủ OEE.
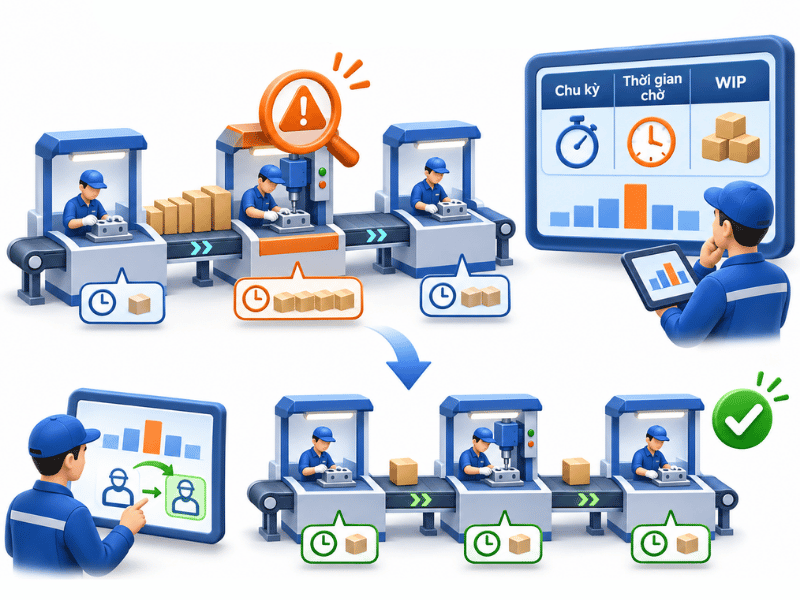
* Phát hiện điểm nghẽn, cân bằng nhịp line
Đối chiếu chu kỳ, thời gian chờ và WIP giúp khoanh vùng công đoạn cần kiểm tra trước. Dữ liệu cũng hỗ trợ đánh giá việc điều chỉnh nhân sự, cấp vật tư hoặc bố trí lại công việc.
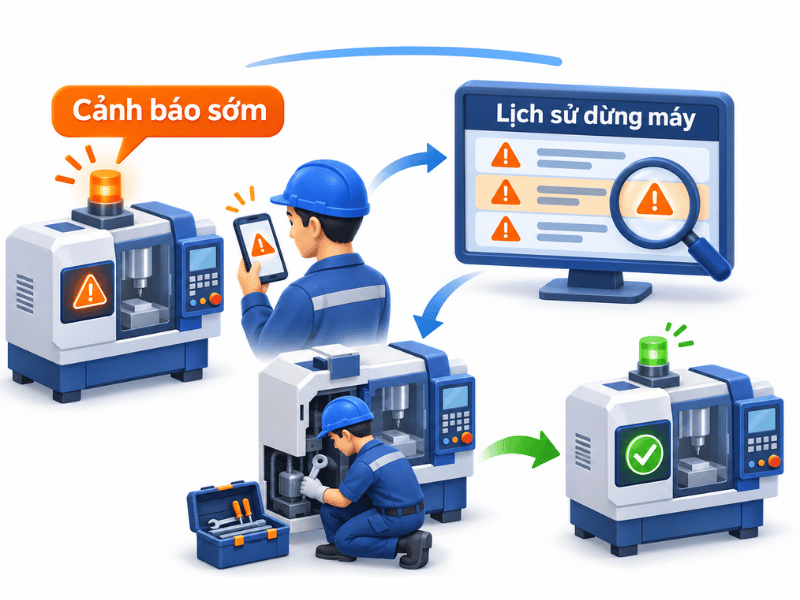
* Giảm thời gian dừng máy
Cảnh báo bất thường giúp người phụ trách phản ứng sớm khi có ngưỡng phù hợp và quy trình xử lý rõ ràng. Lịch sử dừng máy hỗ trợ nhận diện những nguyên nhân lặp lại.
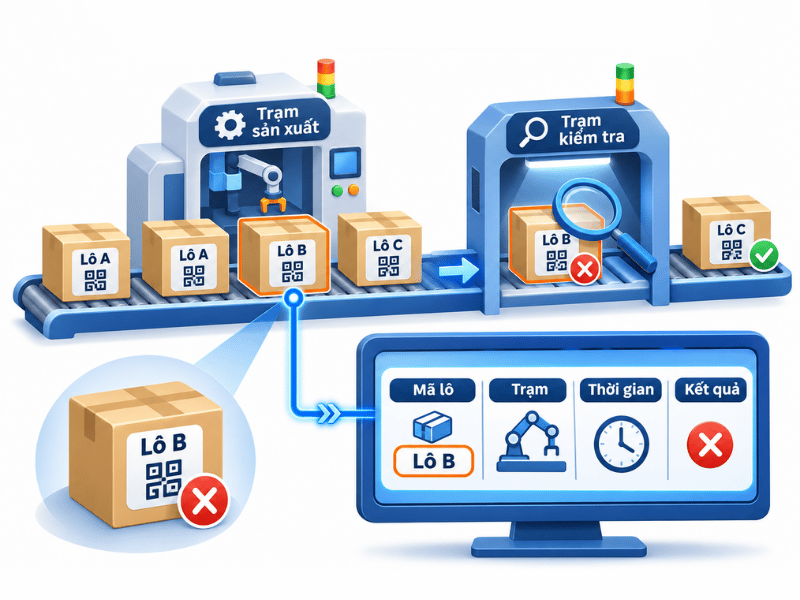
* Truy xuất và kiểm soát chất lượng theo lô
Liên kết mã lô, trạm, thời gian và kết quả kiểm tra giúp thu hẹp phạm vi điều tra lỗi. Chức năng này cần được thiết kế ngay từ khâu nhận diện sản phẩm hoặc lô hàng.
* Ra quyết định có căn cứ
Quản lý có thể đánh giá thay đổi lịch bảo trì, bố trí nhân sự hoặc phương án nâng cấp dựa trên dữ liệu trước và sau.
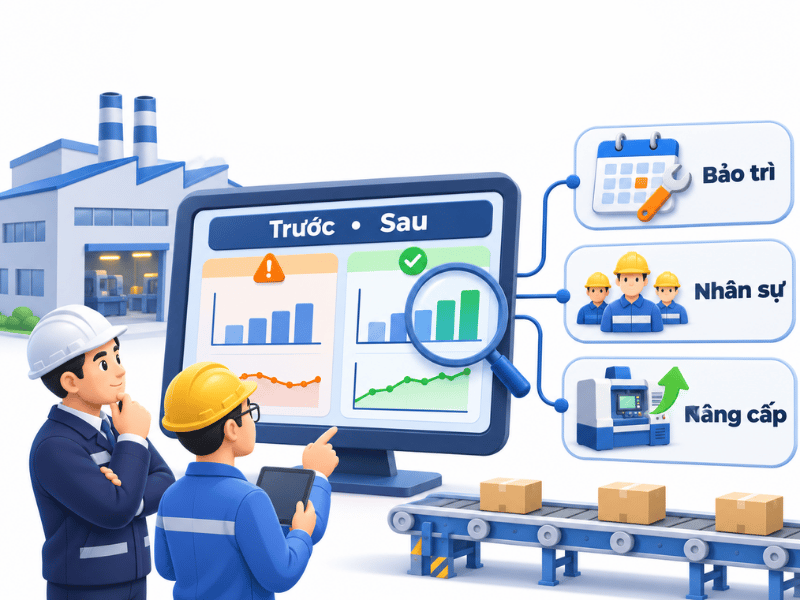
Lưu ý: OEE dây chuyền không nên được tính bằng cách lấy trung bình OEE các máy. Cần xác định ranh giới line, đầu ra thành phẩm và tốc độ lý tưởng tương ứng. Nếu dữ liệu chất lượng cập nhật cuối ca, OEE hiển thị trong ca chỉ là số tạm tính.
IV. Các thành phần của một dây chuyền đã số hóa
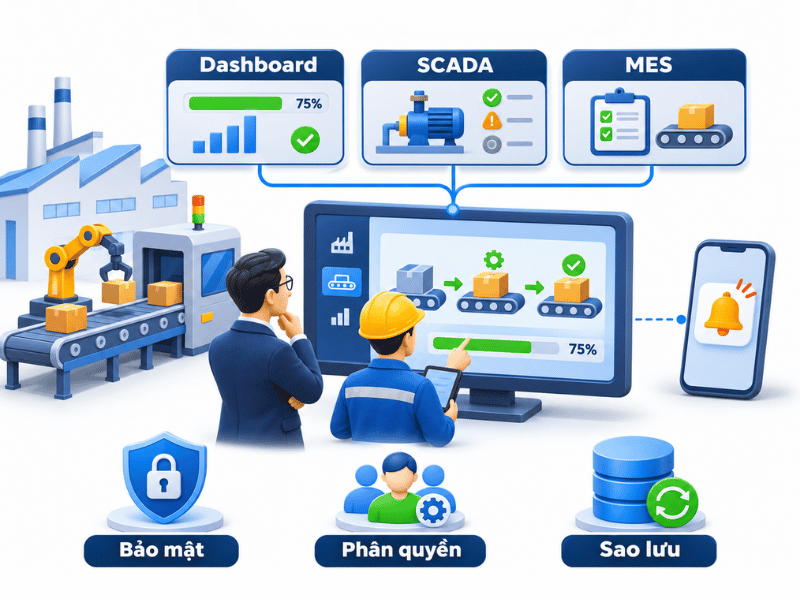
Có thể hình dung kiến trúc số hóa dây chuyền sản xuất theo bốn tầng chức năng. Một thiết bị có thể đảm nhiệm nhiều chức năng, tùy thiết kế hệ thống.
| Tầng | Thành phần tiêu biểu | Vai trò |
| Ứng dụng | Dashboard, SCADA, MES, cảnh báo điện thoại | Hiển thị tiến độ, hỗ trợ quản lý và xử lý bất thường |
| Xử lý | Edge computing, server nội bộ, cloud | Chuẩn hóa, lưu trữ và tổng hợp dữ liệu |
| Kết nối | IoT gateway, IoT Box, giao thức và driver | Đọc và truyền dữ liệu giữa thiết bị với phần mềm |
| Thiết bị | Cảm biến, PLC, biến tần, đồng hồ điện | Tạo và ghi nhận dữ liệu tại dây chuyền |
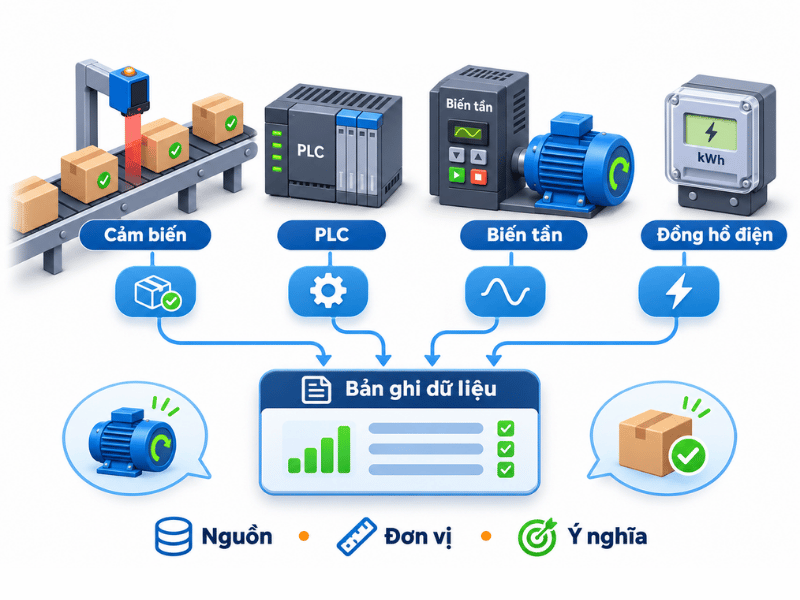
1.Tầng thiết bị: tạo và ghi nhận dữ liệu
Cảm biến đếm sản phẩm, PLC cung cấp trạng thái và mã lỗi, biến tần cho biết thông số truyền động, đồng hồ điện ghi nhận điện năng.
Mỗi điểm dữ liệu cần xác định nguồn, đơn vị đo và ý nghĩa. Một chu kỳ máy chưa chắc tương ứng với một sản phẩm đạt; tín hiệu động cơ đang chạy cũng chưa xác nhận máy đang tạo ra sản phẩm.
2.Tầng kết nối: đưa dữ liệu ra khỏi máy
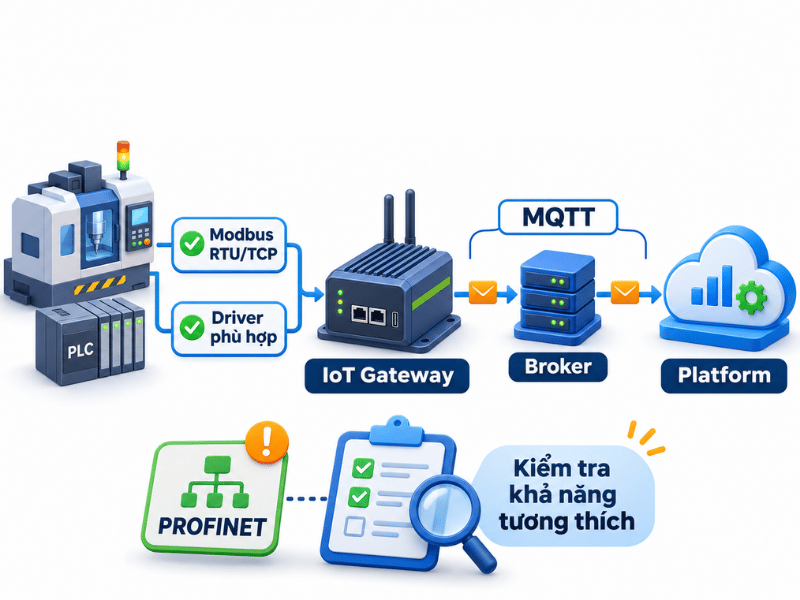
IoT gateway hoặc IoT Box đọc dữ liệu qua driver phù hợp. Modbus RTU/TCP thường dùng cho thu thập thông số; PROFINET cần đúng vai trò và phương án tích hợp; MQTT thường phục vụ truyền dữ liệu tới nền tảng qua broker.
Không phải IoT Box nào cũng hỗ trợ tất cả các giao thức này. Cần kiểm tra model thiết bị, quyền đọc dữ liệu và khả năng kết nối thực tế trước khi lựa chọn.
3.Tầng xử lý: chuẩn hóa và lưu trữ
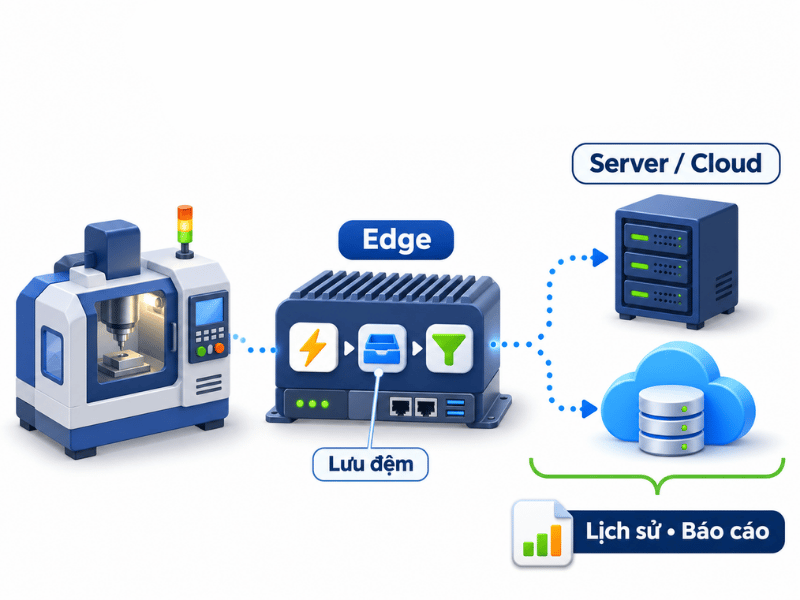
Edge computing có thể xử lý sự kiện và lưu đệm gần máy nếu phần cứng, phần mềm hỗ trợ. Server nội bộ hoặc cloud đảm nhiệm lưu lịch sử, tổng hợp dữ liệu và phục vụ báo cáo.
Xem thêm bài edge computing trong nhà máy để hiểu cách phân chia tác vụ giữa thiết bị biên và nền tảng.
4.Tầng ứng dụng: hỗ trợ vận hành
Dashboard hiển thị tiến độ; SCADA phục vụ giám sát; MES hỗ trợ quản lý thực thi sản xuất. Cảnh báo điện thoại phụ thuộc phần mềm và kênh tích hợp.
Hệ thống cần phân quyền, sao lưu và kết nối bảo mật. Tham khảo kiến trúc hệ thống IoT công nghiệp để hiểu cách phân lớp chi tiết.
V. Lộ trình số hóa dây chuyền sản xuất trong 5 bước
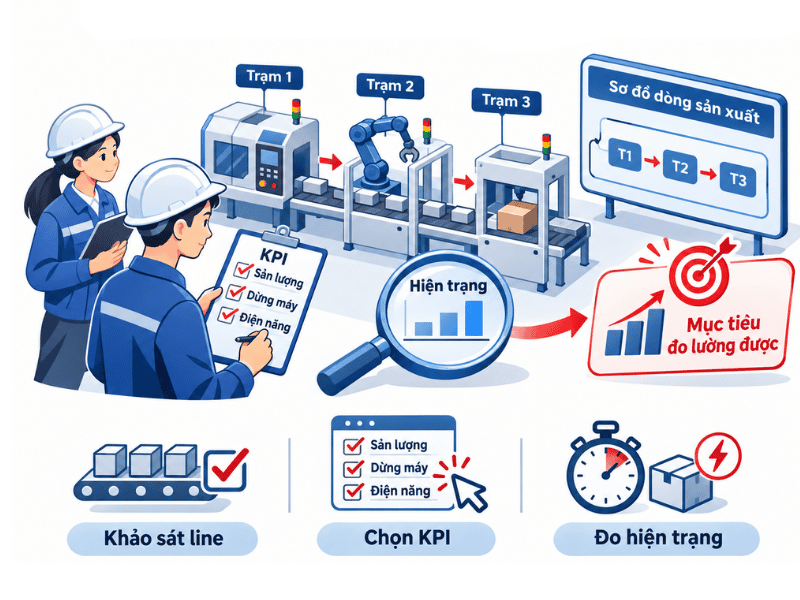
Bước 1: Khảo sát line và chọn KPI cần đo
Lập sơ đồ công đoạn, danh sách thiết bị và luồng sản phẩm. Chọn KPI gắn với vấn đề cụ thể: sản lượng đạt theo giờ, phút dừng do thiếu vật tư, OEE hoặc điện năng trên sản phẩm đạt.
Thống nhất cách tính, người chịu trách nhiệm và dữ liệu gốc cần thu. Đo hiện trạng làm mốc so sánh trước khi triển khai.
Bước 2: Chọn line hoặc trạm làm thí điểm
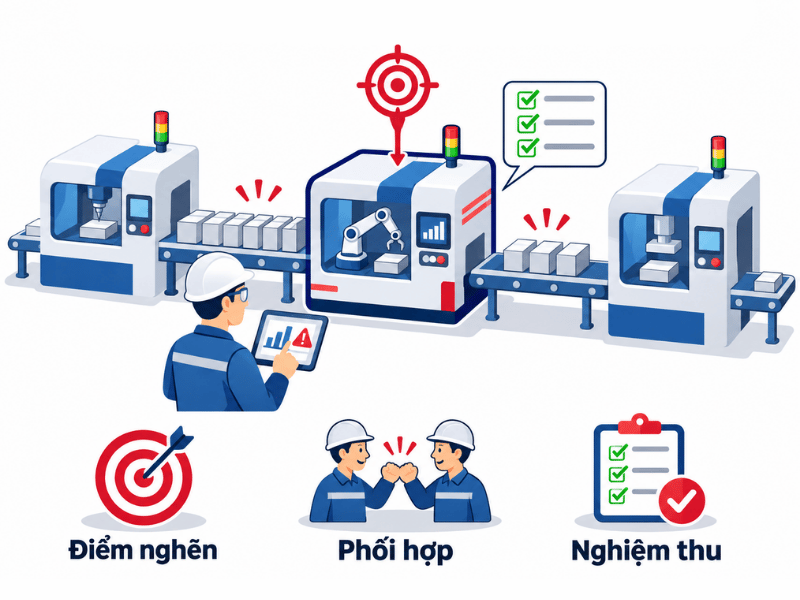
Ưu tiên trạm nghi là điểm nghẽn, có tổn thất rõ và đội vận hành sẵn sàng phối hợp. Nếu cần đánh giá ảnh hưởng tới cả line, thu thêm dữ liệu đầu vào, đầu ra hoặc WIP ở các trạm liền kề.
Chốt tiêu chí nghiệm thu: số đếm khớp kiểm tra thực tế, sự kiện dừng được ghi nhận và báo cáo phục vụ được người dùng.
Bước 3: Kết nối thiết bị và kiểm chứng dữ liệu
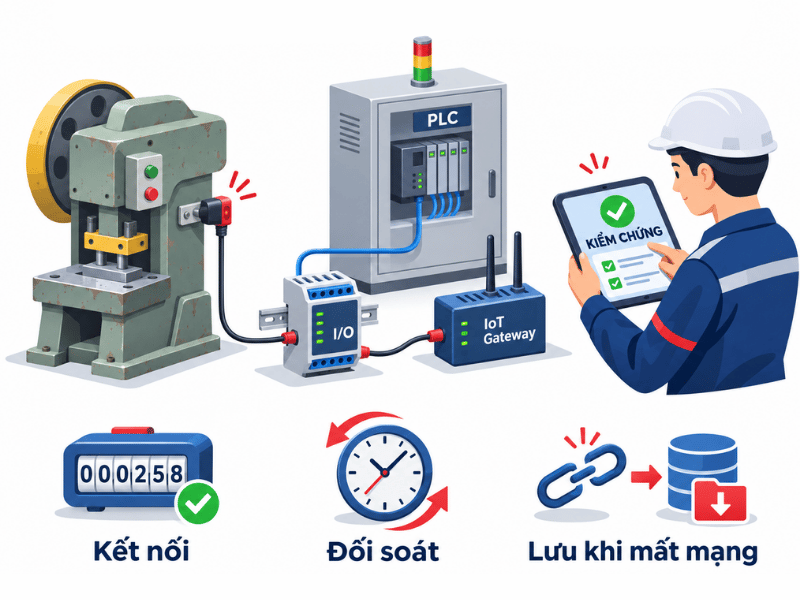
Máy có PLC cần kiểm tra giao thức, driver, địa chỉ dữ liệu và tải truyền thông. Máy cũ có thể bổ sung cảm biến, module I/O rồi kết nối IoT Box tương thích; không mặc định IoT Box có sẵn ngõ vào cảm biến.
Kiểm tra chống đếm trùng, mốc thời gian và xử lý mất kết nối. Tham khảo phương án số hóa máy móc cũ để chọn cách lấy dữ liệu theo hiện trạng máy.
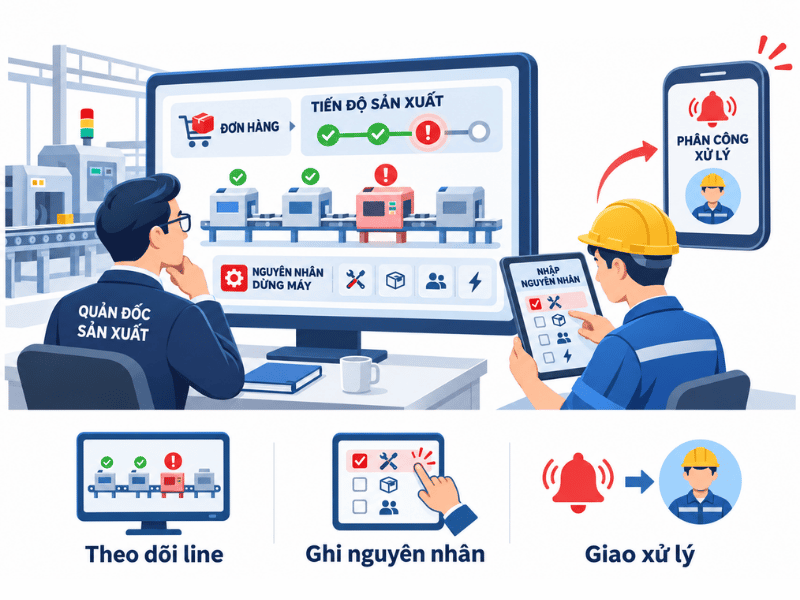
Bước 4: Xây dashboard và thiết lập cảnh báo
Dashboard nên trả lời nhanh: đang chạy lệnh nào, đạt bao nhiêu sản phẩm, hụt kế hoạch ở đâu và dừng vì sao. Bổ sung cách nhập nguyên nhân mà máy không tự nhận biết, chẳng hạn chờ vật tư hoặc chờ kiểm tra chất lượng.
Mỗi cảnh báo cần ngưỡng, thời gian duy trì, người nhận và hành động xử lý để tránh thông báo liên tục nhưng không ai phụ trách.
Bước 5: Đánh giá hiệu quả rồi nhân rộng
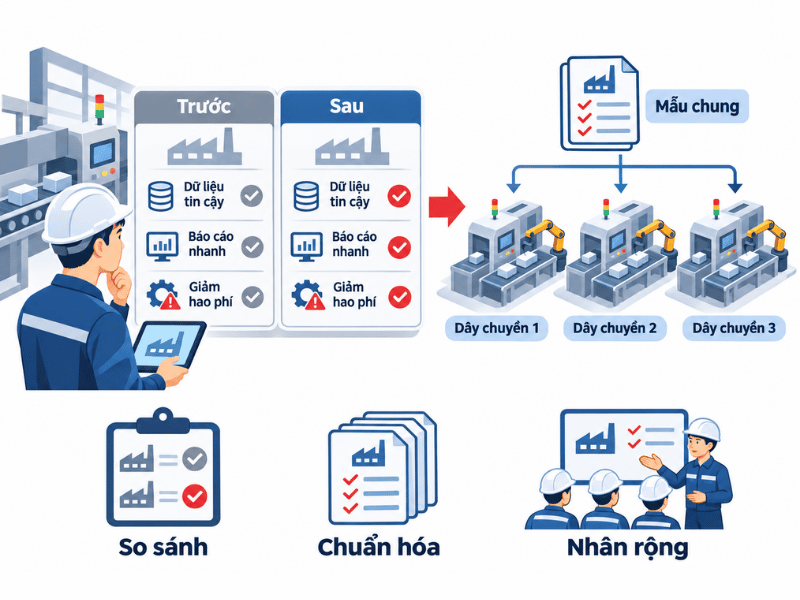
So sánh trước và sau trong điều kiện tương đương về mã hàng, ca và kế hoạch. Đánh giá cả độ tin cậy dữ liệu, thời gian lập báo cáo lẫn tổn thất đã giảm.
Khi thí điểm đạt yêu cầu, chuẩn hóa mã trạm, mẫu dashboard, tài liệu và đào tạo trước khi mở rộng sang line khác.
VI. Chi phí và những sai lầm thường gặp
Chi phí số hóa dây chuyền sản xuất phụ thuộc số trạm, khả năng lấy dữ liệu từ PLC hiện hữu, cảm biến cần bổ sung và mức độ tích hợp phần mềm.
Cloud và hệ thống đặt tại nhà máy có cơ cấu chi phí khác nhau. Cần tính cả lưu trữ, bản quyền, mạng, bảo trì và đào tạo.
Bốn sai lầm thường gặp là:
- Triển khai toàn bộ ngay từ đầu: phạm vi lớn khiến khó kiểm chứng và điều chỉnh.
- Thu dữ liệu nhưng thiếu KPI: dashboard nhiều thông số mà không hỗ trợ quyết định.
- Bỏ qua đào tạo: nguyên nhân dừng nhập thiếu hoặc sai làm lệch báo cáo.
- Chọn hệ thống khó mở rộng: thiếu API, xuất dữ liệu hoặc điều kiện tích hợp rõ ràng.
Để kiểm soát chi phí và tránh những sai lầm trên, doanh nghiệp nên bắt đầu từ khảo sát hiện trạng và chọn một trạm làm thí điểm. Liên hệ ngay với Tự Động Hóa Toàn Cầu để được tư vấn phương án số hóa dây chuyền sản xuất, phù hợp với máy móc và mục tiêu vận hành của doanh nghiệp.
 Zalo Miền Bắc