Máy chạy cả ca nhưng sản lượng vẫn không đạt kế hoạch. Thời gian đã mất ở đâu: dừng máy, chạy chậm hay hàng lỗi? Trên báo cáo, thiết bị có vẻ hoạt động liên tục, trong khi bộ phận sản xuất vẫn phải tăng ca để hoàn thành đơn hàng. Không có dữ liệu chi tiết, việc tìm nguyên nhân thường dựa vào phỏng đoán.
Theo dõi OEE giúp đo hiệu suất thiết bị tổng thể, xác định tổn thất và ưu tiên cải tiến bằng số liệu. Bài viết sẽ giải thích công thức, ví dụ tính OEE, sáu tổn thất lớn và phương án giám sát thủ công hoặc tự động bằng IoT phù hợp cho nhà máy.
I. OEE là gì? Vì sao doanh nghiệp cần theo dõi OEE?
1. Khái niệm OEE
OEE (Overall Equipment Effectiveness) là chỉ số đo hiệu suất thiết bị tổng thể, đánh giá khả năng tạo sản phẩm tốt ở tốc độ lý tưởng trong thời gian sản xuất kế hoạch.
OEE bắt nguồn từ TPM (Total Productive Maintenance – bảo trì năng suất toàn diện), gắn với công trình của Seiichi Nakajima tại Nhật Bản. Khác tỷ lệ máy hoạt động đơn thuần, OEE tính đến cả thời gian, tốc độ và chất lượng.
2. Lợi ích của việc theo dõi OEE
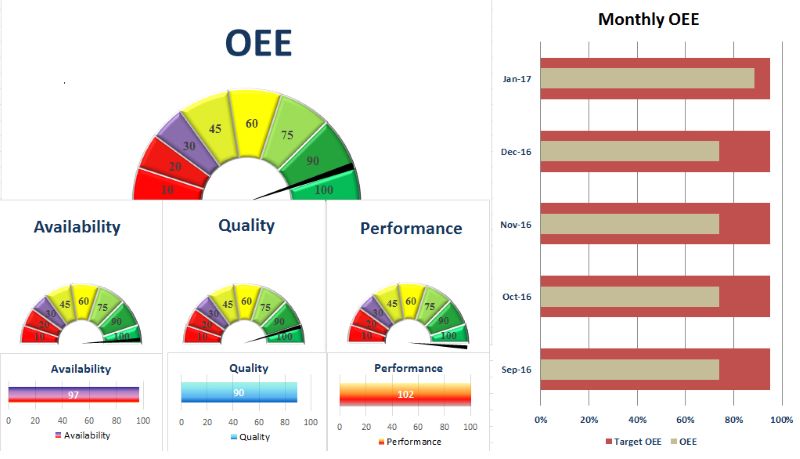
Máy chạy bảy giờ vẫn có thể bị giảm hiệu suất vì chạy chậm, dừng ngắn hoặc có phế phẩm.
Theo dõi OEE giúp phát hiện công suất bị bỏ phí, điểm nghẽn và đo kết quả cải tiến. Vận hành, bảo trì và quản lý cùng dùng một thước đo để lập kế hoạch sát thực tế.
II. Ba thành phần của chỉ số OEE
OEE gồm ba yếu tố: Availability (A), Performance (P) và Quality (Q), tương ứng ba nhóm tổn thất.
1. Availability – Độ sẵn sàng
Availability đo thời gian thiết bị thực sự chạy so với thời gian dự kiến sản xuất. Chỉ số giảm khi máy hỏng, thiếu vật liệu, thay khuôn hoặc căn chỉnh trong ca.
Giờ nghỉ không bố trí sản xuất thường được loại khỏi thời gian kế hoạch; thời gian thay khuôn trong ca sản xuất vẫn làm giảm Availability.
2. Performance – Hiệu suất vận hành
Performance thể hiện tốc độ sản xuất thực tế so với tốc độ lý tưởng khi máy đang chạy. Ví dụ, thiết bị có khả năng làm 60 sản phẩm/giờ nhưng chỉ đạt 50 sản phẩm/giờ.
Nguyên nhân gồm cấp phôi không đều, kẹt vật liệu và dừng ngắn khó ghi nhận bằng tay.
3. Quality – Chất lượng
Quality là tỷ lệ sản phẩm đạt ngay lần đầu trên tổng sản lượng. Phế phẩm và sản phẩm phải làm lại đều khiến chỉ số giảm.
Phân tích A, P, Q giúp chọn ưu tiên: giảm dừng máy, tăng tốc hoặc giảm lỗi.
III. Công thức tính OEE và ví dụ thực tế
1. Công thức OEE
OEE = Availability × Performance × Quality
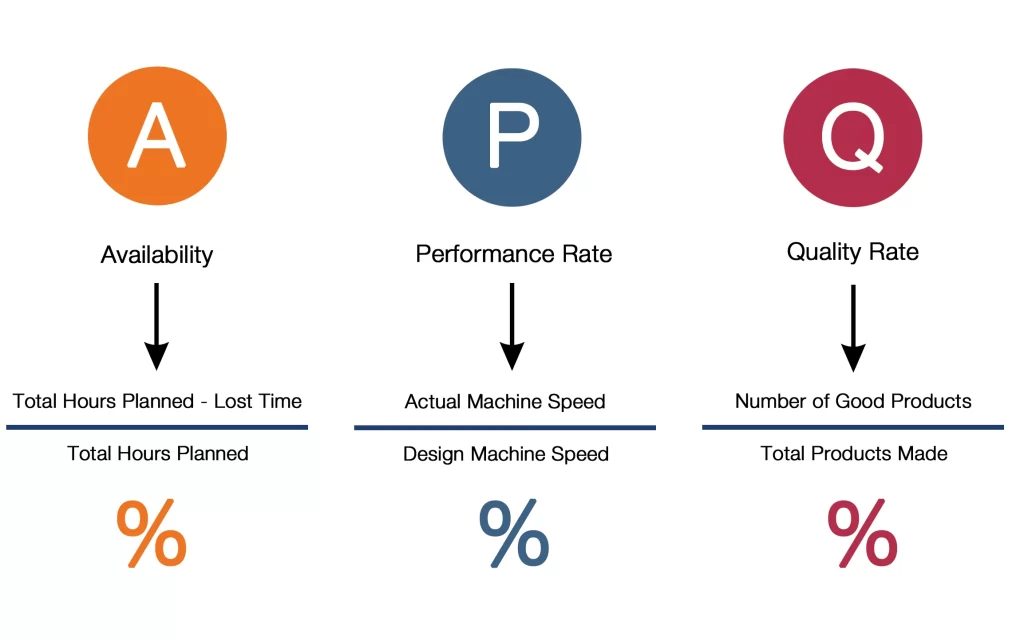
- A = Thời gian chạy thực tế / Thời gian sản xuất kế hoạch.
- P = (Chu kỳ lý tưởng × Tổng sản lượng) / Thời gian chạy thực tế.
- Q = Sản lượng đạt ngay lần đầu / Tổng sản lượng.
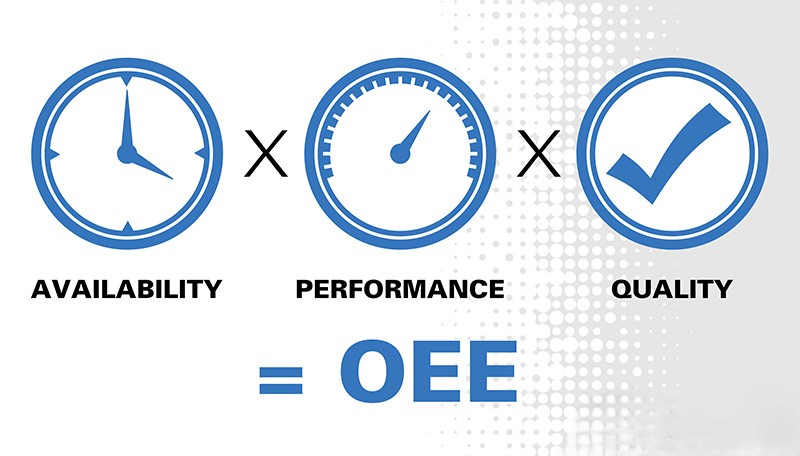
Khi nhân, đổi phần trăm về số thập phân. Chu kỳ lý tưởng là thời gian nhanh nhất hợp lý để tạo một sản phẩm, không phải mức trung bình đang chạy.
2. Ví dụ tính OEE tại máy đóng gói
Giả sử máy đóng gói có 480 phút kế hoạch và tốc độ lý tưởng 1 sản phẩm/phút:
| Thông số | Giá trị |
| Thời gian sản xuất kế hoạch | 480 phút |
| Tổng thời gian dừng | 60 phút |
| Thời gian chạy thực tế | 420 phút |
| Tốc độ lý tưởng | 1 sản phẩm/phút |
| Tổng sản lượng | 380 sản phẩm |
| Sản phẩm đạt lần đầu | 361 sản phẩm |
| Sản phẩm lỗi | 19 sản phẩm |
Tính từng thành phần:
- A = 420/480 × 100% = 87,5%.
- P = 380/420 × 100% ≈ 90,48%.
- Q = 361/380 × 100% = 95%.
Vậy OEE = 87,5% × 90,48% × 95% ≈ 75,21%, làm tròn 75,2%.
Kiểm tra nhanh: OEE = (361 × 1)/480 × 100% ≈ 75,2%. Tức chỉ 75,2% thời gian kế hoạch tạo ra hàng tốt ở tốc độ lý tưởng.
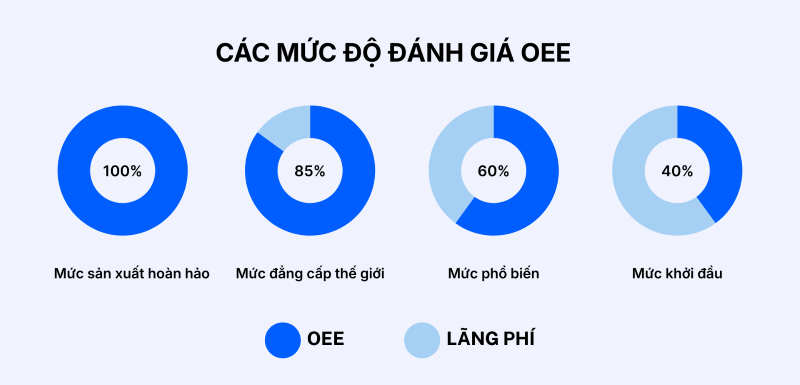
3. OEE bao nhiêu là tốt?
Mốc 85% thường được gọi là OEE đạt chuẩn thế giới (world-class) trong tài liệu TPM. Đây là mức tham chiếu lịch sử, không phải chuẩn bắt buộc cho mọi ngành hoặc mức trung bình chung của nhà máy thực tế.
Hãy ưu tiên so sánh cùng thiết bị theo tuần, tháng với quy tắc đo thống nhất; không nên so sánh máy khác loại.
IV. Sáu tổn thất lớn làm giảm OEE
Trong TPM, 6 tổn thất lớn giúp nhà máy xác định nguyên nhân phía sau điểm OEE.
| Tổn thất | Thành phần bị ảnh hưởng |
| Hỏng máy: sự cố điện, cơ khí, điều khiển | Availability |
| Chuyển đổi/cài đặt: thay khuôn, đổi mã hàng, căn chỉnh | Availability |
| Dừng ngắn: kẹt phôi, chờ cấp liệu, cảm biến tác động | Performance |
| Giảm tốc độ: máy chạy dưới tốc độ lý tưởng | Performance |
| Lỗi khi khởi động: phế phẩm giai đoạn ổn định máy | Quality |
| Lỗi trong sản xuất: phế phẩm, hàng phải làm lại | Quality |
Ví dụ, hàng trăm lần dừng 20 giây do lệch bao bì có thể khiến Performance giảm mạnh.
Theo dõi OEE không chỉ là xem phần trăm: cần ghi thời lượng, tần suất và nguyên nhân để cải tiến đúng chỗ.
V. Các cách theo dõi OEE phổ biến hiện nay
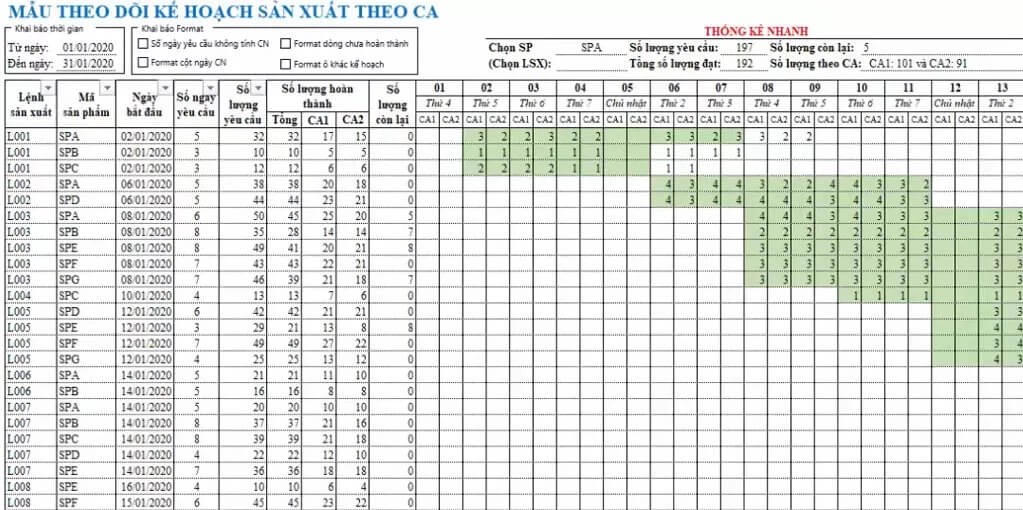
1. Ghi chép thủ công hoặc Excel
Nhân viên ghi thời gian dừng, sản lượng, hàng lỗi rồi tính cuối ca. Chi phí thấp nhưng dễ 2. nhập sai, bỏ sót dừng ngắn, không có cảnh báo tức thời.
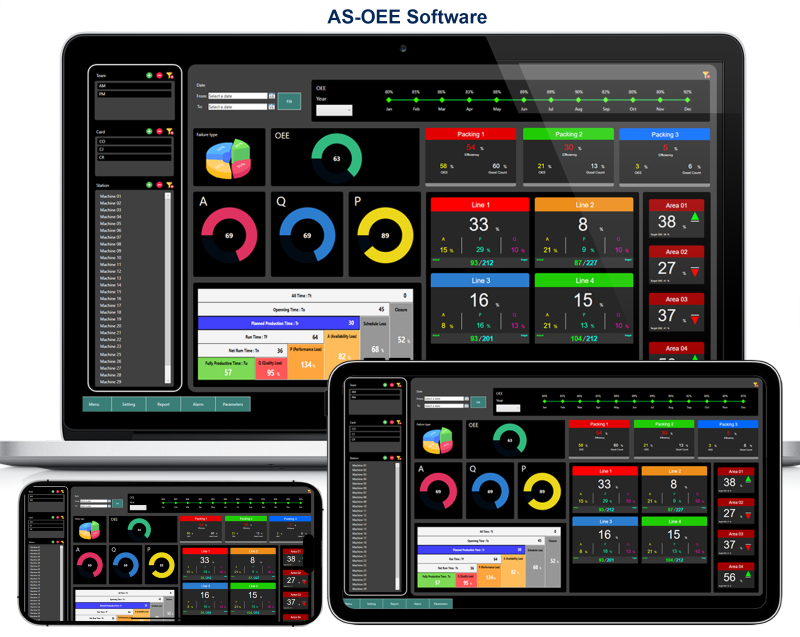
2. Phần mềm MES/OEE chuyên dụng
Phần mềm theo dõi OEE trong MES quản lý nhiều chuyền, lưu lịch sử và phân loại nguyên nhân dừng. Tuy nhiên, chi phí và triển khai có thể cao với doanh nghiệp nhỏ.
3. Theo dõi OEE realtime bằng IoT
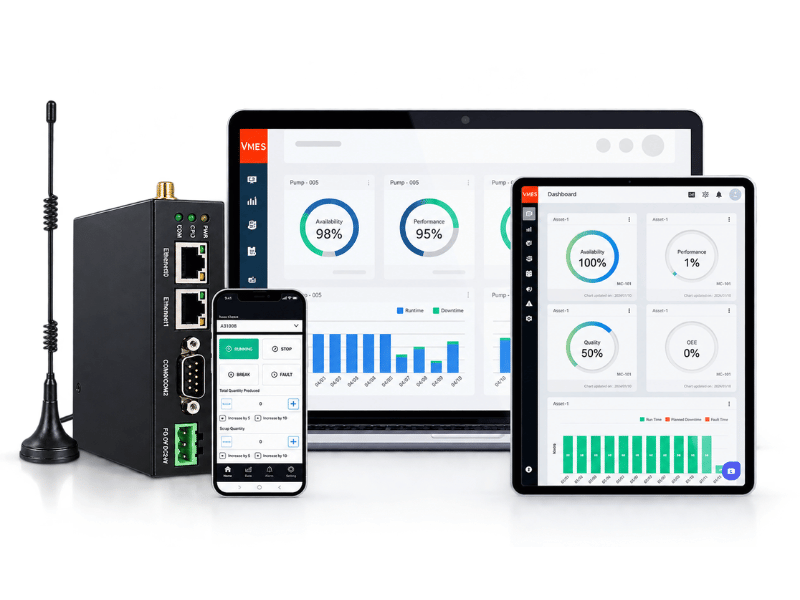
IoT thu thập tín hiệu từ PLC, HMI hoặc cảm biến, chuyển về phần mềm tính toán và dashboard OEE. Quản lý có thể xem sản lượng, trạng thái máy, thời gian dừng và hiệu suất trên máy tính, điện thoại.
Độ realtime phụ thuộc mạng và chu kỳ cập nhật. Thiếu dữ liệu hàng lỗi phải bổ sung cảm biến hoặc nhập liệu.
| Tiêu chí | Thủ công/Excel | MES/OEE | IoT + dashboard |
| Chi phí | Thấp | Thường cao | Theo quy mô |
| Độ chính xác | Phụ thuộc người nhập | Cao nếu tích hợp đúng | Cao nếu tín hiệu đúng |
| Realtime | Không tự động | Có | Có, theo cấu hình |
| Triển khai | Dễ bắt đầu | Khá phức tạp | Vừa phải khi PLC sẵn dữ liệu |
VI. Giải pháp theo dõi OEE tự động với thiết bị IoT Kaman
Với nhà máy có PLC, IoT Kaman hỗ trợ kết nối dữ liệu mà không nhất thiết thay bộ điều khiển.
1. Nguyên lý hoạt động
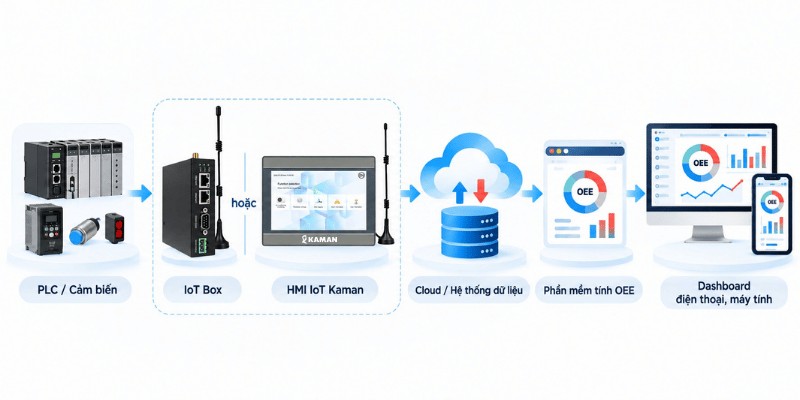
PLC/cảm biến → IoT Box hoặc HMI IoT Kaman → Cloud/hệ thống dữ liệu → phần mềm tính OEE → dashboard trên điện thoại, máy tính.
PLC vẫn điều khiển tại chỗ; thiết bị IoT chuyển dữ liệu lên hệ thống. Phần mềm dùng lịch sản xuất, tốc độ chuẩn và A × P × Q để báo cáo theo ca hoặc máy.
2. Dữ liệu cần thu thập
Cần thu thập trạng thái chạy/dừng, thời lượng dừng, tổng sản lượng, hàng đạt/lỗi, mã lỗi, cảnh báo và lịch sản xuất.
Tận dụng dữ liệu PLC; thông tin thiếu cần cảm biến, bộ đếm hoặc nhập tay. Chỉ lắp IoT Box chưa tự động có dashboard OEE nếu thiếu dữ liệu, logic tính toán và phần mềm hiển thị.
3. Điểm mạnh của IoT Kaman
IoT Box Kaman phù hợp bổ sung kết nối cho máy đã có PLC/HMI; IoT HMI Kaman kết hợp màn hình tại máy và truy cập từ xa. Trong cấu hình tương thích, hệ thống hỗ trợ kết nối PLC Siemens, giám sát và truy cập PLC qua Pass-through, phục vụ kiểm tra hoặc tải/nạp chương trình từ xa.
Tính năng phụ thuộc PLC, giao thức, phần mềm; điều khiển từ xa phải bảo đảm liên động an toàn.
Xem thêm Thiết bị IoT Kaman, IoT Box: [TẠI ĐÂY]
Theo dõi OEE biến thời gian và sản lượng thất thoát thành dữ liệu để nhà máy cải thiện hiệu suất. Nếu muốn xây dựng giải pháp giám sát OEE từ PLC hiện có, hãy liên hệ Tự Động Hóa Toàn Cầu để được tư vấn hoặc demo IoT Kaman theo nhu cầu thực tế.
 Zalo Miền Bắc